Chapa, barra, tubo, bobina y papel de aluminio 1050 O según GB/T 3880 · ASTM B209
El 1050 es aluminio comercialmente puro: un mínimo de 99.5 %, sin adiciones de aleación y la conductividad más alta de todos los grados que laminamos. Es el grado que conviene especificar cuando la pieza necesita conformabilidad, conductividad o un acabado anodizado brillante antes que resistencia. Lo laminamos desde chapa de 0.3 mm hasta chapa gruesa de 120 mm, en O, H14, H24 y H18, con control de espesor y planitud en línea.
Chapa y plancha de aluminioBarra y redondo de aluminioTubo de aluminioBobina de aluminioPapel de aluminio

Aplicaciones principales
Usos habituales en producción en serie, según nuestra ficha de aleación.
- Papel de aluminio
- Barras colectoras conductoras
- Aletas de disipador
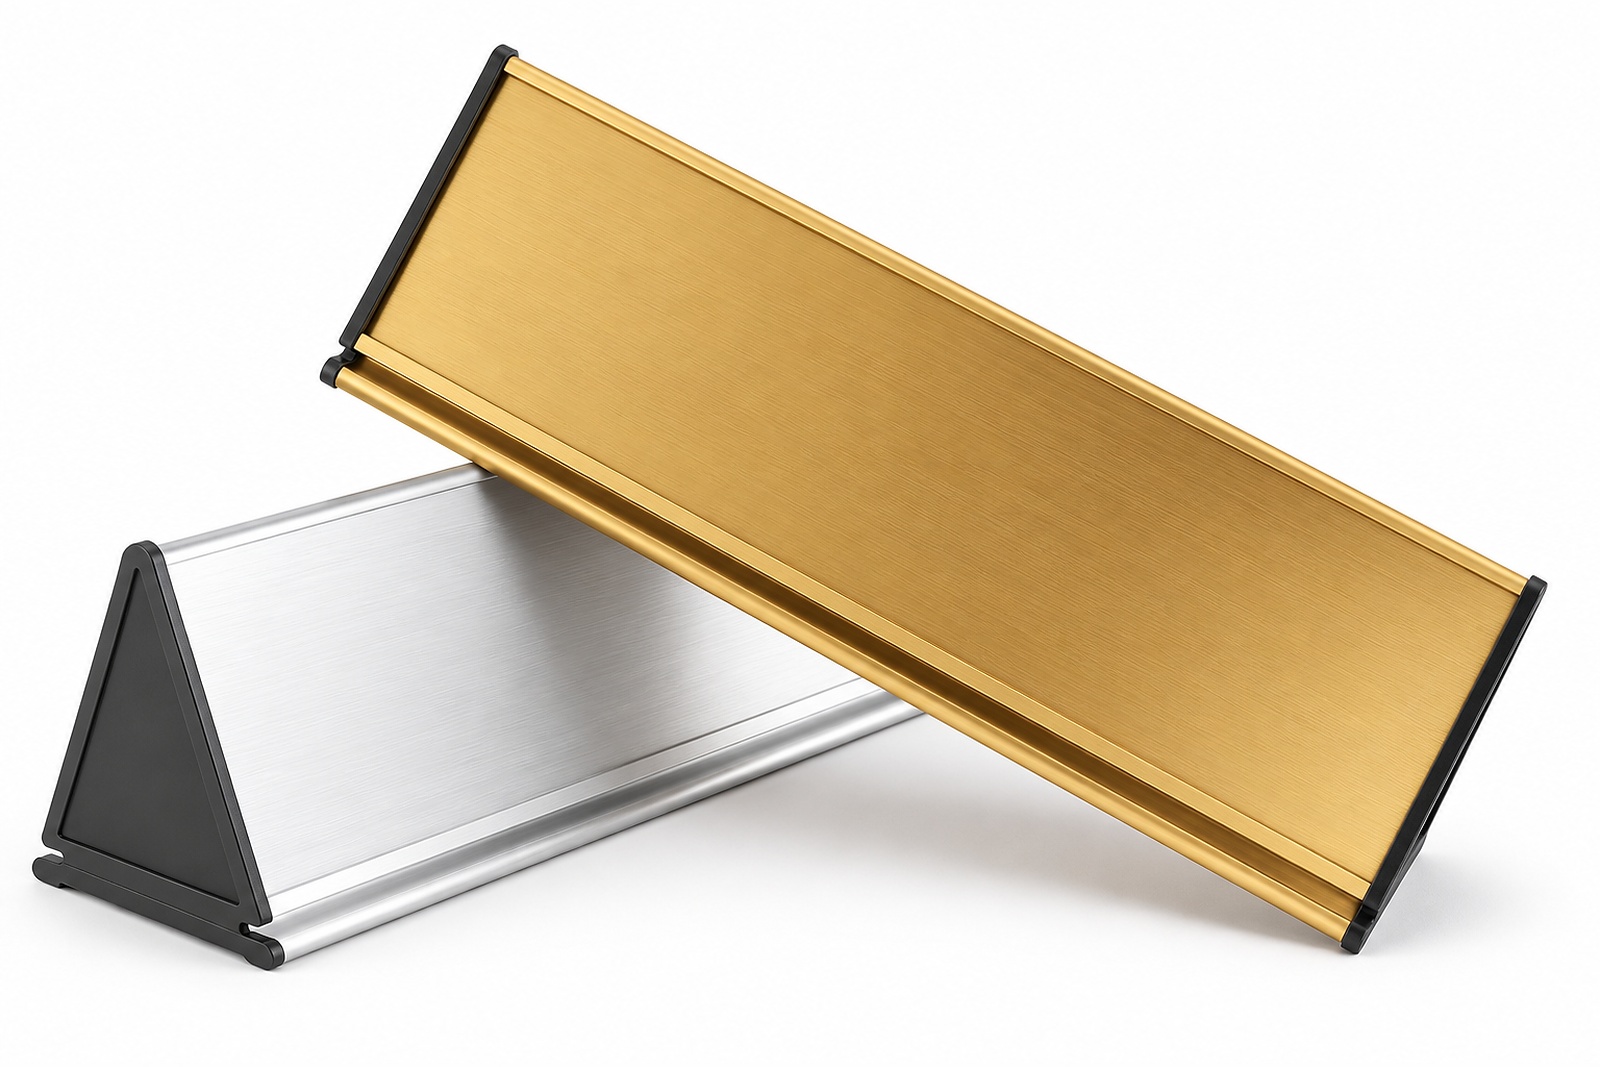
- Placas de identificación y rotulación
- Revestimientos de equipos químicos
Especificaciones
Valores según certificado de colada; tolerancias conforme a la norma indicada en esta página salvo acuerdo distinto.
| Aleación | 1050 |
|---|---|
| Serie | 1xxx |
| Temple | O |
| Norma | GB/T 3190 / GB/T 3880 / ASTM B209 / EN 485-2 / GB/T 6892 |
| Espesor | 0.2 – 4.0 mm |
| Ancho | up to 2,650 mm |
| Longitud | coil ID 508 mm · 2 – 8 t |
| Superficie | Mill finish · Coated · Slit to width |
| Densidad | 2.71 g/cm³ |
| Intervalo de fusión | 646 – 657 °C |
Otras temples a petición
El intervalo de fusión es el rango típico sólidus–liquidus de la aleación.
Composición química
Límites típicos según ASTM / EN para las aleaciones que laminamos y extruimos.
| Elemento | % |
|---|---|
| Al | 99.50 min |
| Si+Fe | 0.40 max |
| Cu | 0.05 max |
| Mn | 0.05 max |
| Mg | 0.05 max |
| Zn | 0.05 max |
Propiedades mecánicas
Valores típicos a temperatura ambiente para el temple indicado.
| Propiedad | Valor |
|---|---|
| Tensile strength Rm | 80 MPa |
| Yield strength Rp0.2 | 35 MPa |
| Elongation A | 35 % |
| Hardness | 25 HBW |
Cómo se compara
Las dos aleaciones que los compradores suelen comparar con esta.
| Propiedad | 1050 | 1100 | 3003 |
|---|---|---|---|
| Tensile strength Rm | 80 MPa | 90 MPa | 150 MPa |
| Yield strength Rp0.2 | 35 MPa | 35 MPa | 145 MPa |
| Elongation A | 35 % | 35 % | 8 % |
| Hardness | 25 HBW | 28 HBW | 40 HBW |
| Densidad | 2.71 g/cm³ | 2.71 g/cm³ | 2.73 g/cm³ |
El 1100 incorpora una pequeña adición de cobre que aporta algo más de resistencia y mejor mecanizado a cambio de perder parte de la conductividad. Elija 1100 cuando la pieza se conforma y se mecaniza; mantenga el 1050 para conductores. El 3003 casi duplica el límite elástico del 1050 gracias al manganeso y sigue soldando con limpieza. Pase al 3003 en cuanto la pieza deba soportar carga, no solo tomar forma.
Proceso y control de calidad
La composición se verifica por espectrometría de emisión óptica en cada colada. La conductividad se mide sobre banda y la planitud se comprueba en mesa de granito antes de cortar la chapa a medida. El certificado de colada, el informe dimensional y, a petición, la inspección SGS se emiten contra el número de colada.
Embalaje

Certificación e informes
Certificado de colada por cada colada, informe de inspección dimensional e inspección de terceros SGS o BV a petición. Los certificados viajan con los documentos de embarque.
PDF de 1 página, generado a partir de los datos de esta página.